液体钽电容PCB安装与焊接工艺规范(工程师必读)
日期: 2026-09-12 17:07
浏览次数:
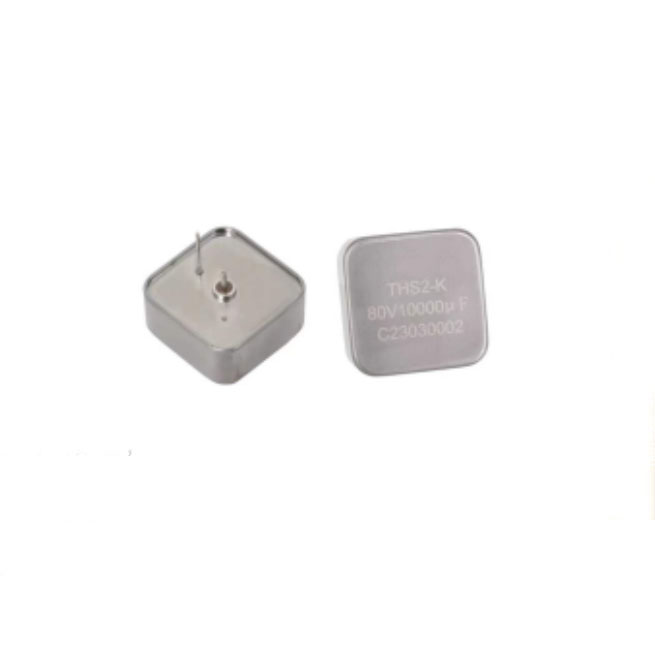
液体钽电容作为高可靠全密封元器件,正确的PCB安装与焊接工艺,是保证其性能稳定、延长使用寿命的关键。焊接温度、安装方式、布局设计不当,可能导致壳体应力开裂、密封层损伤、内部介质击穿,直接影响整机可靠性。本文整理工程师必备的安装焊接规范,指导工程落地应用。
焊接工艺是第一核心要点。液体钽电容采用玻璃-金属密封结构,对温度敏感,建议采用回流焊工艺,禁止使用高温火焰直焊。回流焊温度曲线需严格控制:预热区温度150℃~180℃,时间60~90秒;焊接峰值温度不超过245℃,高温停留时间不超过10秒。避免温度过高导致密封层熔化、电解液受热膨胀损坏壳体。
手工焊接仅适用于维修场景,选用恒温电烙铁,温度设定300℃~320℃,焊接时间控制在3秒以内,单点焊接不超过2次。焊接时避免烙铁头直接接触电容壳体,防止烫损密封层,焊接后自然冷却,禁止急冷。
PCB布局与安装设计需遵循三大原则。第一,远离热源:将液体钽电容布置在PCB低温区域,远离功率电阻、CPU、电源芯片等发热元件,必要时增加隔热层,保证工作温度不超过标称上限。第二,应力释放:壳体与PCB之间保留适当间隙,避免刚性挤压;引脚采用弯脚设计,缓冲机械应力,防止振动时引脚受力扯裂壳体。第三,极性标识清晰:液体钽电容为有极性器件,PCB丝印需明确标注正负极,焊接前核对方向,严禁反接。
安装固定方面,对于高振动场景,如机载、车载、钻井设备,需在电容壳体外侧增加加固胶或支架固定,选用耐高温、高粘性电子胶,涂抹时避免接触密封层,防止胶液渗入影响气密性。
焊接完成后,需进行外观检查:壳体无变形、无烫痕,引脚焊接牢固、无虚焊、无连焊,极性正确。通电前测量正负极间电阻,确认无短路后再上电测试。
遵循规范的安装焊接工艺,可最大限度发挥液体钽电容的高可靠性优势,避免因工艺不当导致的早期失效,保障设备长期稳定运行。